Способ переработки электротехнических и радиотехнических отходов. Способ извлечения благородных металлов из отходов радиоэлектронной промышленности Отходы радиоэлектронной промышленности
Использование: экономически чистая переработка отходов электротехнического и радиотехнического производства с максимальной степенью выделения составляющих. Сущность изобретения: отходы сначала разупрочняют в автоклаве в водной среде при температуре 200 - 210°С в течение 8 - 10 ч, затем сушат, дробят и классифицируют по фракциям - 5,0 + 2,0; -2,0 + 0,5 и -0,5 + 0 мм с последующей электростатической сепарацией. 5 табл.
Изобретение относится к электротехнике, в частности к утилизации печатных плат, и может быть использовано для извлечения драгоценных металлов с последующим использованием, а также в химической промышленности при производстве красителей. Известен способ переработки электротехнических отходов - плат с основой из керамики (авт. св. 1368029, кл. В 02 С, 1986), заключающийся в двухстадийном дроблении без отсева абразивных компонентов с целью оттирки металлической составляющей. Платы подшихтовывают в небольшом количестве к никелевому рудному сырью и смесь плавят в рудно-термических печах при температуре 1350 o С. Описанный способ обладает рядом существенных недостатков: низкая эффективность; опасность с точки зрения экологии - высокое содержание слоистого пластиката и изоляционных материалов при плавлении приводит к заражению окружающей среды; потери химически связанных с летучими благородных металлов. Известен способ утилизации вторичного сырья (Н.Лебель и др. "Проблемы и возможности утилизации вторичного сырья, содержащего благородные металлы" в кн. Теория и практика процессов цветной металлургии. Опыт металлургов ГДР. М. "Металлургия", 1987, с. 74-89), принятый за прототип. Данный способ характеризуется гидрометаллургической переработкой плат - обработкой их азотной кислотой или раствором нитрата меди в азотной кислоте. Основные недостатки: загрязнение окружающей среды, необходимость организации очистки сточных вод; проблема электролиза раствора, что делает практически невозможной указанную технологию безотходной. Наиболее близким по технической сущности является способ переработки лома электронного оборудования (Scrap processor awaits refinery. Metall Bulletin Monthly, March, 1986, р. 19), принятый за прототип, который включает дробление с последующей сепарацией. Сепаратор оборудован магнитным барабаном, криогенной мельницей и ситами. Основной недостаток способа - при сепарации меняется структура компонентов. Кроме того, способ предусматривает только первичную обработку сырья. Данное изобретение направлено на осуществление экологически чистой безотходной технологии. Изобретение отличается от прототипа тем, что в способе переработки электротехнических отходов, включающем дробление материала с последующей классификацией по крупности, отходы перед дроблением подвергают разупрочнению в автоклаве в водной среде при температуре 200-210 o С в течение 8-10 ч, затем сушат, классификацию осуществляют по фракциям -5,0+2,0; -2,0+0,5 и -0,5+0 мм, а сепарацию - электростатическую. Сущность изобретения состоит в следующем. Отходы электро- и радиотехнического производства, в основном платы, состоят, как правило, из двух частей: элементов монтажа (микросхем), содержащих драгметаллы и не содержащей драгметаллы основы с наклеенной на нее входящей частью в виде проводников из медной фольги. Каждая из составляющих подвергается операции разупрочнения, в результате чего слоистый пластик теряет свои первоначальные прочностные характеристики. Разупрочнение производят в узком интервале температур 200-210 o С, ниже 200 o С разупрочнения не происходит, выше материал "плывет". При последующем механическом дроблении дробленый материал представляет собой смесь зерен слоистого пластика с дезинтегрированными элементами монтажа, проводящей частью и пистонами. Операция разупрочнения в водной среде предотвращает вредные выделения. Каждый класс крупности отклассифицированного после дробления материала подвергают электростатической сепарации в поле коронного разряда, в результате чего образуются фракции: проводящая все металлические элементы плат и непроводящая - фракция слоистого пластика соответствующей крупности. Затем известными способами из металлической фракции получают припой и шлихи драгметаллов. Непроводящую фракцию после обработки используют либо как наполнитель и пигмент в производстве лаков, красок, эмалей, либо повторно в производстве пластмасс. Таким образом, существенными отличительными признаками являются: разупрочнение электротехнических отходов (плат) перед дроблением в водной среде при температуре 200-210 o С, и классификация по определенным фракциям, каждая из которых затем проходит обработку с дальнейшим использованием в промышленности. Заявленный способ был опробован в лаборатории института "Механобр". Обработке подвергали брак, образуемый при производстве плат. Основа отходов - листовой стеклотекстолит в эпоксидопласте толщиной 2,0 мм с наличием контактных медных проводников из фольги, покрытых припоем и постанов. Разупрочнение плат производили в автоклаве объемом 2л. По окончании опыта автоклав оставил на воздухе 20 o С, затем материал разгружали, подвергали сушке, а затем дробили, вначале в молотковой дробилке, а затем в конусной - инерционной дробилке КИД-300. Технологический режим обработки и ее результаты представлены в табл. 1. Гранулометрическая характеристика дробленого материала опыта в оптимальном режиме после сушки представлена в табл. 2. Последующую электростатическую сепарацию этих классов производили в поле коронного разряда, осуществленного на барабанном электростатическом сепараторе ЗЭБ-32/50. Из данных таблиц следует/ что предлагаемая технология характеризуется высокой эффективностью: проводящая фракция содержит 98,9% металла при его извлечении 95,02% ; непроводящая фракция содержит 99,3% модифицированного стеклотекстолита при его извлечении 99,85%. Аналогичные результаты были получены и при обработке отработанных плат с элементами монтажа в виде микросхем. Основа платы - стеклотекстолит в эпоксидопласте. В этих исследованиях также использовали оптимальный режим разупрочнения, дробления и электростатической сепарации. Плату с помощью механического резака предварительно разделяли на две составляющих: содержащую и не содержащую драгметаллы. В составляющей с драгметаллами наряду со стеклотекстолитом, медной фольгой, керамикой и припоем присутствовал палладий, золото и серебро. Отсеченная резаком оставшаяся часть платы представлена контактами из медной фольги, припоем и пистонами, расположенными в соответствии с радиотехнической схемой на пласте из стеклотекстолита в эпоксидной смоле. Таким образом, переработке подвергали раздельно обе составляющие плат. Результаты исследований помещены в табл. 5, данные которой подтверждают высокую эффективность заявленной технологии. Так, в проводящую фракцию, содержащую 97,2% металла, достигнуто извлечение его 97,73%; в непроводящую фракцию, содержащую 99,5% модифицированного стеклотекстолита, извлечение последнего составило 99,59%. Таким образом, использование заявленного способа позволит получить технологию переработки электро-, радиотехнических отходов практически безотходную и экологически безопасную. Проводящая фракция (металл) подлежит переработке в товарные металлы известными способами пиро- и (или) гидрометаллургии, включающей электролиз: концентрат (шлихи) драгметаллов, медную фольгу, олово и свинец. Непроводящая фракция - модифицированный стеклотекстолит в эпоксидопласте - легко измельчается до порошка, пригодного в качестве пигмента в лакокрасочном производстве при изготовлении лаков, красок и эмалей.
-- [ Страница 1 ] --
На правах рукописи
ТЕЛЯКОВ Алексей Наильевич
РАЗРАБОТКА ЭФФЕКТИВНОЙ ТЕХНОЛОГИИ ИЗВЛЕЧЕНИЯ ЦВЕТНЫХ И БЛАГОРОДНЫХ МЕТАЛЛОВ ИЗ ОТХОДОВ РАДИОТЕХНИЧЕСКОЙ ПРОМЫШЛЕННОСТИ
Специальность 05.16.02 – Металлургия черных, цветных
и редких металлов
А в т о р е ф е р а т
диссертации на соискание ученой степени
кандидата технических наук
САНКТ-ПЕТЕРБУРГ
Работа выполнена в государственном образовательном учреждении высшего профессионального образования Санкт-Петербургском государственном горном институте имени Г.В.Плеханова (техническом университете)
доктор технических наук, профессор,
заслуженный деятель науки РФ В.М.Сизяков
Официальные оппоненты:
доктор технических наук, профессор И.Н.Белоглазов
кандидат технических наук, доцент А.Ю.Баймаков
Ведущее предприятие – институт «Гипроникель»
Защита диссертации состоится 13 ноября 2007 г. в 14 ч 30 мин на заседании диссертационного совета Д 212.224.03 при Санкт-Петербургском государственном горном институте им. Г.В.Плеханова (техническом университете) по адресу: 199106 Санкт - Петербург, 21-я линия, д.2, ауд. 2205.
С диссертацией можно познакомится в библиотеке Санкт-Петербургского государственного горного института.
УЧЕНЫЙ СЕКРЕТАРЬ
диссертационного совета
д.т.н., доцент В.Н.Бричкин
ОБЩАЯ ХАРАКТЕРИСТИКА РАБОТЫ
Актуальность работы
Современная технология нуждается во все большем количестве благородных металлов. В настоящее время добыча последних резко сократилась и не обеспечивает потребности, поэтому требуется использовать все возможности по мобилизации ресурсов этих металлов, и, следовательно, возрастает роль вторичной металлургии благородных металлов. Кроме того, извлечение Аu, Ag, Pt и Pd, содержащихся в отходах, выгоднее, чем из руд.
Изменение хозяйственного механизма страны, включая военно-промышленный комплекс и вооруженные силы, обусловили необходимость создания в отдельных регионах страны заводов по переработке лома радиоэлектронной промышленности, содержащих драгоценные металлы. При этом обязательным является максимальное извлечение драгметаллов из бедного сырья и уменьшение массы хвостов-остатков. Немаловажным также является то, что наряду с извлечением драгметаллов можно получать дополнительно еще и цветные металлы, например, медь, никель, алюминий и другие.
Цель работы. Повышение эффективности пиро-гидрометаллургической технологии переработки лома радиоэлектронной промышленности с глубоким извлечением золота, серебра, платины, палладия и цветных металлов.
Методы исследования. Для решения поставленных задач основные экспериментальные исследования осуществляли на оригинальной лабораторной установке, включающей печь с радиально расположенными дутьевыми соплами, позволяющими обеспечивать вращение расплавленного металла воздухом без разбрызгивания и за счет этого многократно увеличить подачу дутья (в сравнении с подачей воздуха в расплавленный металл через трубы). Анализ продуктов обогащения, плавки, электролиза осуществлялся химическими методами. Для исследования использовали метод рентгеноспектрального микроанализа (РСМА) и рентгенофазового анализа (РФА).
Достоверность научных положений, выводов и рекомендаций обусловлены использованием современных и надежных методов исследования и подтверждается хорошей сходимостью теоретических и практических результатов.
Научная новизна
Определены основные качественные и количественные характеристики радиоэлементов, содержащих цветные и драгоценные металлы, позволяющие спрогнозировать возможность химико-металлургической переработки радиоэлектронного лома.
Установлен пассивирующий эффект свинцовых оксидных пленок при электролизе медно-никелевых анодов, изготовленных из радиоэлектронного лома. Выявлен состав пленок и определены технологические условия подготовки анодов, обеспечивающие отсутствие пассивирующего эффекта.
Теоретически рассчитана и подтверждена в результате огневых экспериментов на 75-килограммовых пробах расплава возможность окисления железа, цинка, никеля, кобальта, свинца, олова из медно-никелевых анодов, изготовленных из радиоэлектронного лома, что обеспечивает высокие технико-экономические показатели технологии возврата благородных металлов. Определены величины кажущейся энергии активации для окисления в медном сплаве свинца – 42,3 кДж/моль, олова – 63,1 кДж/моль, железа 76,2 кДж/моль, цинка – 106,4 кДж/моль, никеля – 185,8 кДж/моль.
Практическая значимость работы
Разработана технологическая линия по опробованию радиоэлектронных ломов, включающая отделения разборки, сортировки и механического обогащения с получением металлоконцентратов;
Разработана технология плавки радиоэлектронного лома в индукционной печи, совмещенная с воздействием на расплав окислительных радиально-осевых струй, обеспечивающих интенсивный массо- и теплообмен в зоне плавления металла;
Разработана и испытана в опытно-промышленном масштабе технологическая схема переработки радиоэлектронных ломов и технологических отходов предприятий, обеспечивающая индивидуальную переработку и расчет с каждым поставщиком РЭЛ.
Новизна технических решений подтверждена тремя патентами РФ: № 2211420, 2003 г.; № 2231150, 2004 г.; № 2276196, 2006 г.
Апробация работы . Материалы диссертационной работы докладывались: на Международной конференции «Металлургические технологии и оборудование». Апрель 2003 г. Санкт-Петербург; Всероссийской научно-практической конференции «Новые технологии в металлургии, химии, обогащении и экологии». Октябрь 2004 г. Санкт-Петербург; Ежегодной научной конференции молодых ученых «Полезные ископаемые России и их освоение» 9 марта – 10 апреля 2004 г. Санкт-Петерубрг; Ежегодной научной конференции молодых ученых "Полезные ископаемые России и их освоение" 13-29 марта 2006 г. Санкт-Петербург.
Публикации. Основные положения диссертации опубликованы в 4-х печатных трудах.
Структура и объем диссертации. Диссертация состоит из введения, 6 глав, 3-х приложений, выводов и списка литературы. Работа изложена на 176 страницах машинописного текста, содержит 38 таблиц, 28 рисунков. Библиография включает 117 наименований.
Во введении обоснована актуальность исследований, изложены основные положения, выносимые на защиту.
Первая глава посвящена обзору литературы и патентов в области технологии переработки отходов радиоэлектронной промышленности и способов переработки продуктов, содержащих драгоценные металлы. На основе анализа и обобщения литературных данных сформулированы цели и задачи исследований.
Во второй главе приведены данные по изучению количественного и вещественного состава радиоэлектронного лома.
Третья глава посвящена разработке технологии усреднения радиоэлектронного лома и получения металлоконцентратов обогащения РЭЛ.
В четвертой главе представлены данные по разработке технологии получения металлоконцентратов радиоэлектронного лома с извлечением благородных металлов.
В пятой главе описываются результаты полупромышленных испытаний по плавке металлоконцентратов радиоэлектронного лома с последующей переработкой на катодную медь и шлам благородных металлов.
В шестой главе рассмотрена возможность улучшения технико-экономических показателей процессов, разработанных и проверенных в опытно-промышленном масштабе.
ОСНОВНЫЕ ЗАЩИЩАЕМЫЕ ПОЛОЖЕНИЯ
1. Физико-химические исследования многих разновидностей радиоэлектронного лома обосновывают необходимость предварительных операций разборки и сортировки отходов с последующим механическим обогащением, что обеспечивает рациональную технологию переработки получаемых концентратов с выделением цветных и благородных металлов.
На основании изучения научной литературы и предварительных исследований были рассмотрены и опробованы следующие головные операции переработки радиоэлектронных ломов:
- плавка ломов в электрической печи;
- выщелачивание ломов в растворах кислот;
- обжиг ломов с последующей электрической плавкой и электролизом полуфабрикатов, включающих цветные и благородные металлы;
- физическое обогащение ломов с последующей электрической плавкой на аноды и переработкой анодов на катодную медь и шлам благородных металлов.
Три первые способа были отклонены по причине экологических трудностей, которые оказываются непреодолимыми при использовании рассматриваемых головных операций.
Способ физического обогащения был разработан нами и заключается в том, что поступающее сырье направляется на предварительную разборку. На этой стадии из электронно-вычислительных машин и другого электронного оборудования извлекаются узлы, содержащие драгметаллы (таблицы 1, 2). Материалы, не содержащие драгметаллы, направляют на извлечение цветных металлов. Материал, содержащий драгметаллы (платы с печатным монтажом, штепсельные разъемы, провода и др.), сортируется для удаления золотых и серебряных проводов, позолоченных штырей боковых разъемов печатных плат и других деталей с высоким содержанием драгметаллов. Эти детали могут быть переработаны отдельно.
Таблица 1
Баланс электронного оборудования на участке 1-й разборки
| № п/п | Наименование промпродукта | Количество, кг | Содержание, % |
| 1 | Пришло для переработки Стойки электронных приборов, машин, коммутационного оборудования | 24000,0 | 100 |
| 2 3 | Получено после переработки Электронный лом в виде плат, разъемов и т.п. Лом цветных и черных металлов, не содержащий благородных металлов, пластик, органическое стекло Итого: | 4100,0 19900,0 | 17,08 82,92 |
| 24000,0 | 100 |
Таблица 2
Баланс электронного лома на участке 2-й разборки и сортировки
| № п/п | Наименование промпродукта | Количество, кг | Содержание, % |
| 1 | Получено для переработки Электронный лом в виде (разъемов и плат) | 4100,0 | 100 |
| 2 3 4 5 | Получено после отделения ручной разборки и сортировки Разъемы Радиодетали Платы без радиодеталей и фурнитуры (на впаянных ножках радиодеталей и на полуде содержатся благородные металлы) Защелки плат, штыри, направляющие плат (элементы не содержащие благородные металлы) Итого: | 395,0 1080,0 2015,0 610,0 | 9,63 26,34 49,15 14,88 |
| 4100,0 | 100 |
Такие детали, как разъемы на термореактивной и термопластиковой основе, разъемы на платах, небольшие платы из фальгированного гетинакса или стеклопластика с отдельными радиодеталями и дорожками, конденсаторы переменной и постоянной емкости, микросхемы на пластиковой и керамической основе, резисторы, керамические и пластмассовые гнезда радиоламп, предохранителей, антенн, выключатели и переключатели, могут быть переработаны приемами обогащения.
В качестве головного агрегата для операции дробления были испытаны молотковая дробилка МД 2х5, щековая дробилка (ДЩ 100х200) и конусно-инерционная дробилка (КИД-300).
В процессе работы выяснилось, что конусная инерционная дробилка должна работать только под завалом материала, т.е. при полном заполнении приемной воронки. Для эффективной работы конусной инерционной дробилки существует верхний предел крупности перерабатываемого материала. Куски большего размера нарушают нормальную работу дробилки. Эти недостатки, главным из которых является необходимость смешивания материалов разных поставщиков, заставили отказаться от использования КИД-300 в качестве головного агрегата для измельчения.
Использование в качестве головного измельчительного агрегата молотковой дробилки в сравнении со щековой оказалось более предпочтительным вследствие ее высокой производительности при дроблении электронного лома.
Установлено, что продукты дробления включают в себя магнитную и немагнитную металлическую фракции, которые содержат основную часть золота, серебра, палладия. Для извлечения магнитной металлической части продукта измельчения был опробован магнитный сепаратор ПБСЦ 40/10. Установлено, что магнитная часть в основном состоит из никеля, кобальта, железа (таблица 3). Определена оптимальная производительность аппарата, которая составила 3 кг/мин при извлечении золота 98,2%.
Немагнитная металлическая часть измельченного продукта была выделена с использованием электростатического сепаратора ЗЭБ 32/50. Установлено, что металлическая часть состоит в основном из меди и цинка. Благородные металлы представлены серебром и палладием. Определена оптимальная производительность аппарата, которая составила 3 кг/мин при извлечении серебра 97,8%.
При сортировке радиоэлектронного лома возможно селективное выделение сухих многослойных конденсаторов, которые характеризуются повышенным содержанием платины - 0,8% и палладия - 2,8% (таблица 3).
Таблица 3
Состав концентратов, получаемых при сортировке и переработке радиоэлектронного лома
| N п/п | Содержание, % | ||||||||||
| Cu | Ni | Co | Zn | Fe | Ag | Au | Pd | Pt | Прочие | Сумма | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| Серебряно-палладиевые концентраты | |||||||||||
| 1 | 64,7 | 0,02 | сл. | 21,4 | 0,1 | 2,4 | сл. | 0,3 | 0,006 | 11,8 | 100,0 |
| Золотосодержащие концентраты | |||||||||||
| 2 | 77,3 | 0,7 | 0,03 | 4,5 | 0,7 | 0,3 | 1,3 | 0,5 | 0,01 | 19,16 | 100,0 |
| Магнитные концентраты | |||||||||||
| 3 | сл. | 21,8 | 21,5 | 0,02 | 36,3 | сл. | 0,6 | 0,05 | 0,01 | 19,72 | 100,0 |
| Концентраты из конденсаторов | |||||||||||
| 4 | 0,2 | 0,59 | 0,008 | 0,05 | 1,0 | 0,2 | нет | 2,8 | 0,8 | MgO-14,9 CaO-25,6 Sn-2,3 Pb-2,5 R2O3-49,5 | 100,0 |
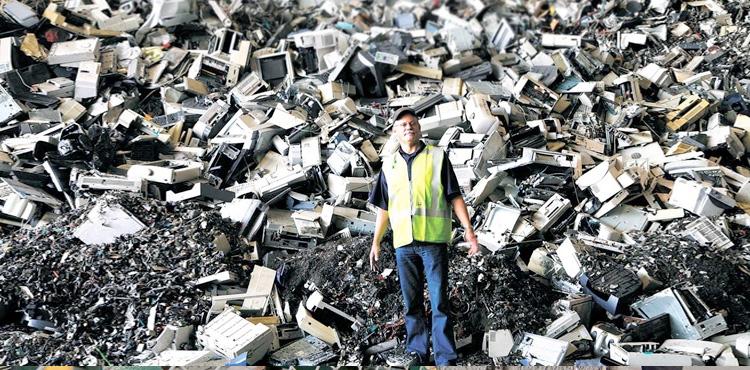
Извлечение драгоценных металлов из отходов радиоэлектронной промышленности , таких как компьютеры, бытовая техника и различные виды электротехнических изделий, является на сегодняшний день новым и быстроразвивающимся направлением отраслей переработки и добычи вторичных драгметаллов. Утилизация бытовой техники, компьютеров и электроники подразумевает многоступенчатый процесс, в который входят этапы складирования, сортировки и переработки «электронного лома», предшествующие этапу непосредственного извлечения драгметаллов.
Тенденцией нашего времени является рост цен на драгоценные металлы. Рост цен связан с удорожанием добычи руды, сокращением запасов руд с большим содержанием драгоценных металлов, ужесточением экологических норм и другими не менее важными факторами. По этой причине возрастает актуальность такого явления как переработка лома и отходов радиоэлектронной промышленности. Добыча вторичных драгоценных металлов выделена в металлургии в отдельную отрасль. Наиболее значимыми источниками вторичных драгоценных металлов являются цветная металлургия, приборостроение и электронная промышленность. Содержание золота, платины, серебра и палладия в отходах существенно выше, чем в руде, поэтому переработка отходов с извлечением драгметаллов является экономически выгодным занятием. Доля вторичных драгметаллов в общем объёме их добычи на данный момент составляет порядка 40% и продолжает увеличиваться.

Переработка отходов с целью добычи золота, серебра, платины и палладия является приоритетным направлением в современной металлургии. Себестоимость вторичных драгоценных металлов получается на порядок дешевле, чем при добыче этих же металлов из руды.

Источником вторичных драгоценных металлов является многокомпонентный лом: военно-техническая аппаратура, компоненты вычислительной и электрической техники, брак и отходы электронной и электротехнической промышленности, машиностроительной отрасли и автомобилестроения.
Электронный лом вносит наиболее весомый вклад, так как электронная продукция быстро устаревает и поступает на переработку.
Электронный лом может перерабатываться следующими, наиболее распространёнными способами:
1. механический;
2. гидрометаллургический;
3. механический в сочетании с гидрометаллургической переработкой;
4. механический в сочетании с пиро- и гидрометаллургическими процессами.
Переработке подвергается как смешанный лом, так и его отдельные узлы и элементы. Наиболее распространёнными, при переработке технических отходов, являются технологии, разработанные во Франции, Германии, Швейцарии и других развитых странах.
Во всех распространённых технологиях переработки присутствуют:
1. механическая разделка смешанного лома;
2. обогащение лома содержащего драгоценные и благородные металлы путём многократного дробления и сепарации полученной смеси в гидроциклонах и методами флотации;
3. пирометаллургическая переработка или использование электролитических методов.
Технологии разработанные в развитых странах являются высокорентабельными благодаря использования однородного сырья, то есть предприятия специализируются на переработке определённых отходов (лома). При демонтаже радиоаппаратуры производится извлечение из неё электронных плат с радиодеталями. Радиодетали большого размера удаляют с использованием как ручного, так и механизированного инструмента. Для удаления мелких радиодеталей используют пневмолотки с плоскими зубилами. Переработанные платы, содержащие ножки радиодеталей, покрытые драгоценными металлами, а так же лужёные медные дорожки, утилизируются на свалке. Из-за низкого содержания благородных и драгоценных металлов переработка их низкорентабельна.

Драгоценные металлы извлекаются из радиоэлектронного лома с использованием гидрометаллургических процессов в два этапа. На первом этапе происходит растворение компонентов в водном растворе с применением минеральных и органических реагентов. На втором этапе производится выделение драгоценных металлов из раствора. Иногда используется селективное растворение. Либо растворяются благородные металлы, а прочие выпадают в осадок, либо наоборот.

Во вторичной пирометаллургии благородных металлов применяются коллектирующая плавка и окислительное рафинирование. Достаточно часто используются термические методы, с предварительным механическим обогащением сырья. В большинстве случаев используется плавка с флюсами и компонентами, коллектирующими благородные металлы. В качестве коллекторов используется свинец, алюминий, медь и железо, либо различные сплавы, например медь-серебро и так далее.
Хотелось бы отметить, некоторые особенности переработки электронного лома используемые в разных странах. Например,
1. Немецкая фирма «Schneck » производит предварительное измельчение лома и его магнитную сепарацию, что повышает хрупкость, а затем охлаждает лом жидким азотом.
2. При использовании американской технологии используются: молотковая дробилка, воздушный, магнитный и электродинамический сепараторы, валковая дробилка.
3. Специалистами французской фирмы «Vа1mеt » разработана технология, позволяющая в ходе механической обработки лома разделять чёрные металлы, цветные и благородные металлы и неметаллы. Для разделения благородных и цветных металлов используется метод электролитического рафинирования.
4. Технология американской фирмы «Inter Recycling » предусматривает дробление и сепарацию предварительно разобранного вручную компьютерного лома с помощью экспериментальной установки. Установка позволяет извлекать из лома: медь, никель и алюминий. Извлечение меди приводит к попутному извлечению благородных металлов (золота, платины и палладия). Используя экспериментальную установку, за смену можно перерабатывать до 5 000 килограммов лома.
5. В технологии разработанной специалистами японской компании «Теkоnу Sanso » повышенное внимание уделено процессу дробления лома, который существенным образом влияет на эффективность и качество технологии. Японские специалисты изготовили оборудование для выделения чистых материалов из концентратов полученных при первичной переработке лома (металл, пластмасса, резина) в основу положен процесс высокой очистки с повторным циклом.
6. Особенностью технологии используемой компанией «W.Hunter and Assiates Ltd » является применение мокрого обогащения на концентрационных столах, которое позволяет добиться большего обогащения фракции, содержащей благородные металлы. Завершает техпроцесс электролиз, позволяющий выделить золото из металлических материалов.
7. Компания «VЕВ » производит измельчение печатных плат при помощи шаровой мельницы, с последующим разделением металлов и неметаллов, завершает техпроцесс электростатическая сепарация.
8. Швейцарская компания «Galiка » перерабатывает лом (например, компьютеры, телевизоры) при помощи молотковой дробилки, которая может быть установлена на грузовике. Из раздробленной массы, при помощи магнитного барабанного сепаратора, извлекается железо. Извлечение электронных схем и больших кусков алюминия производится вручную. Плавка лома производится во вращающейся барабанной печи под слоем расплавленного стекла, который защищает расплавленный металл. Компания защитила патентом способ извлечения из разделанных или неразделанных печатных плат. Для извлечения используется наклонный вращающийся конвертор с дутьевыми фурмами, что позволяет существенно снизить затраты электроэнергии и при этом получить высокий коэффициент извлечения металла.

Существуют и другие не менее интересные технологии по извлечению металлов.
1. Технология применяющая паровоздушную смесь для рафинирования медного металлического расплава от примесей олова, цинка, свинца. Рафинирование производится в два этапа. На первом этапе, происходит насыщение медного расплава кислородом, что позволяет достаточно эффективно рафинировать медь от примесей, в результате прямого испарения с открытой поверхности расплава и перехода в гетерогенный шлак. По окончании этапа поступление кислорода прекращается. На втором этапе, наводится рафинировочный шлак с выдержкой под ним расплава с целью извлечения из него гетерофазных оксидных соединений примесей и доочистки.
2. Технология позволяющая извлекать благородные металлы из печатных плат путём растворения материала в кислоте с добавлением нитрозила или «царской водке». Выделение из раствора благородных металлов производится путём добавления в раствор гидроксиламина, формальдегида или гипофосфата щелочных металлов.
3. Технология позволяющая извлекать золото и ценные металлы из отходов электронной промышленности. Измельчённые отходы загружаются в анодную корзину, выполненную из титана, поверхность которой покрыта катализатором, и добавляют в электролит комплексообразователь и соли металлов переменной валентности. В результате происходит выпадение золота из электролита в осадок, а другие металлы, содержащиеся в электролите, осаждаются на катоде. На втором этапе анодное золото переплавляют в слитки, затем путём анодного растворения с наложением переменного ассиметричного тока в электролите, содержащем водный раствор золотохлористоводородной кислоты, осаждают золото на катоде, содержащееся в растворе серебро выделяется в виде осадка (хлорид), и скапливается на дне электролизера. По завершении процесса электролиза образуется раствор, содержащий примеси с частью золота, их извлекают на дополнительный катод, имеющий анионитовую или пористую диафрагму.
4. Технология извлечения драгоценных и ценных металлов из лома при помощи электролиза. Из электронного лома выплавляются слитки, которые загружают в электролизную ванну наполненную раствором азотной кислоты. Через электролит пропускается переменный электроток промышленной частоты с требуемой величиной напряжения и плотностью. Шлам, который содержит золото и олово, осыпается и скапливается на дне ванны; цветные металлы, а так же палладий и серебро сохраняются и накапливаются в растворе. Шлам подвергается прокаливанию при температуре около 550 °С, что позволяет перевести содержащееся в нём олово в инертное состояние и далее производят выщелачивание в «царской водке». При использовании этой технологии извлечение драгоценных металлов повышается на 1-4 %.
480 руб. | 150 грн. | 7,5 долл. ", MOUSEOFF, FGCOLOR, "#FFFFCC",BGCOLOR, "#393939");" onMouseOut="return nd();"> Диссертация - 480 руб., доставка 10 минут , круглосуточно, без выходных и праздников
Теляков Алексей Наильевич. Разработка эффективной технологии извлечения цветных и благородных металлов из отходов радиотехнической промышленности: диссертация... кандидата технических наук: 05.16.02 Санкт-Петербург, 2007 177 с., Библиогр.: с. 104-112 РГБ ОД, 61:07-5/4493
Введение
Глава 1. Обзор литературы 7
Глава 2. Изучение вещественного состава радиоэлектронного лома 18
Глава 3. Разработка технологии усреднения радиоэлектронного лома 27
3.1. Обжиг радиоэлектронного лома 27
3.1.1. Сведения о пластмассах 27
3.1.2. Технологические расчеты утилизации обжиговых газов 29
3.1.3. Обжиг радиоэлектронного лома в недостатке воздуха 32
3.1.4. Обжиг радиоэлектронного лома в трубчатой печи 34
3.2 Физические методы переработки радиоэлектронного лома 35
3.2.1. Описание обогатительного участка 36
3.2.2. Технологическая схема участка обогащения 42
3.2.3. Отработка технологии обогащения на промышленных агрегатах 43
3.2.4. Определение производительности агрегатов участка обогащения при переработке радиоэлектронного лома 50
3.3. Промышленные испытания обогащения радиоэлектронного лома 54
3.4. Выводы к 3 главе 65
Глава 4. Разработка технологии переработки концентратов радиоэлектронного лома . 67
4.1. Исследования по переработке концентратов РЭЛ в растворах кислот.. 67
4.2. Опробование технологии получения концентрированного золота и серебра 68
4.2.1. Опробование технологии получения концентрированного золота 68
4.2.2. Опробование технологии получения концентрированного серебра... 68
4.3. Лабораторные исследования по извлечению золота и серебра РЭЛ плавкой и электролизом 69
4.4. Разработка технологии извлечения палладия из сернокислых растворов. 70
4.5. Выводы к главе 4 74
Глава 5. Полупромышленные испытания по плавке и электролизу концентратов радиоэлектронного лома 75
5.1. Плавка металлоконцентратов РЭЛ 75
5.2. Электролиз продуктов плавки РЭЛ 76
5.3. Выводы к 5 главе 81
Глава 6. Изучение окисления примесей при плавке радиоэлектронного лома 83
6.1. Термодинамические расчеты окисления примесей РЭЛ 83
6.2. Изучение окисления примесей концентратов РЭЛ 88
6.2. Изучение окисления примесей концентратов РЭЛ 89
6.3. Полупромышленные испытания по окислительной плавке и электролизу концентратов РЭЛ 97
6.4. Выводы по главе 102
Выводы по работе 103
Литература 104
Введение к работе
Актуальность работы
Современная технология нуждается во все большем количестве благородных металлов. В настоящее время добыча последних резко сократилась и не обеспечивает потребности, поэтому требуется использовать все возможности по мобилизации ресурсов этих металлов, и, следовательно, возрастает роль вторичной металлургии благородных металлов. Кроме того, извлечение Au, Ag, Pt и Pd, содержащихся в отходах, выгоднее, чем из руд.
Изменение хозяйственного механизма страны, включая военно-промышленный комплекс и вооруженные силы, обусловили необходимость создания в отдельных регионах страны комплексов по переработке лома радиоэлектронной промышленности, содержащих драгоценные металлы. При этом обязательным является максимальное извлечение драгметаллов из бедного сырья и уменьшение массы хвостов-остатков. Немаловажным также является то, что наряду с извлечением драгметаллов можно получать дополнительно еще и цветные металлы, например, медь, никель, алюминий и другие.
Целью работы является разработка технологии извлечения золота, серебра, платины, палладия и цветных металлов из ломов радиоэлектронной промышленности и технологических отходов предприятий.
Основные положения, выносимые на защиту
Предварительная сортировка РЭЛ с последующим механическим обогащением обеспечивает получение металлических сплавов с повышенным извлечением в них драгоценных металлов.
Физико-химический анализ деталей радиоэлектронного лома показал, что в основе деталей присутствуют до 32 химических элемента, при этом соотношение меди к сумме оставшихся элементов составляет 50-г60: 50-йО.
Низкий потенциал растворения медно-никелевых анодов, полученных при плавке радиоэлектронного лома, обеспечивает возможность получения
5 шламов благородных металлов, пригодных для переработки по стандартной технологии.
Методы исследования. Лабораторные, укрупненно-лабораторные, промышленные испытания; анализ продуктов обогащения, плавки, электролиза осуществлялся химическими методами. Для исследования использовался метод рентгеноспектрального микроанализа (РСМА) и рентгенофазового анализа (РФА) с использованием установки "ДРОН-06".
Обоснованность и достоверность научных положений, выводов и рекомендаций обусловлены использованием современных и надежных методов исследования и подтверждается хорошей сходимостью результатов комплексных исследований, выполненных в лабораторных, укрупненно-лабораторных и промышленных условиях.
Научная новизна
Определены основные качественные и количественные характеристики радиоэлементов, содержащих цветные и драгоценные металлы, позволяющие спрогнозировать возможность химико-металлургической переработки радиоэлектронного лома.
Установлен пассивирующий эффект свинцовых оксидных пленок при электролизе медно-никелевых анодов, изготовленных из радиоэлектронного лома. Выявлен состав пленок и определены технологические условия подготовки анодов, обеспечивающие отсутствие условия пассивирующего эффекта.
Теоретически рассчитана и подтверждена в результате огневых экспериментов на 75" КИЛ0Г Р амм0ВЬ1Х п Рбах расплава возможность окисления железа, цинка, никеля, кобальта, свинца, олова из медно-никелевых анодов, изготовленных из радиоэлектронного лома, что обеспечивает высокие технико-экономические показатели технологии возврата благородных металлов.
Практическая значимость работы
Разработана технологическая линия по опробованию радиоэлектронных ломов, включающая отделения разборки, сортировки, механического
обогащения плавки и анализа благородных и цветных металлов;
Разработана технология плавки радиоэлектронного лома в индукци
онной печи, совмещенная с воздействием на расплав окислительных радиаль-
но-осевых струй, обеспечивающих интенсивный массо- и теплообмен в зоне
плавления металла;
Разработана и испытана в опытно-промышленном масштабе техноло
гическая схема переработки радиоэлектронных ломов и технологических от
ходов предприятий, обеспечивающая индивидуальную переработку и расчет с
каждым поставщиком РЭЛ.
Апробация работы. Материалы диссертационной работы докладывались: на Международной конференции «Металлургические технологии и оборудование», апрель 2003 г., Санкт-Петербург; Всероссийской научно-практической конференции «Новые технологии в металлургии, химии, обогащении и экологии», октябрь 2004 г., Санкт-Петербург; ежегодной научной конференции молодых ученых «Полезные ископаемые России и их освоение» 9 марта - 10 апреля 2004 г., Санкт-Петербург; ежегодной научной конференции молодых ученых "Полезные ископаемые России и их освоение" 13-29 марта 2006 г., Санкт-Петербург.
Публикации. Основные положения диссертации опубликованы в 7 печатных трудах, в том числе 3 патентах на изобретение.
В материалах данной работы представлены результаты лабораторных исследований и промышленной переработки отходов, содержащих драгметаллы, на стадиях разборки, сортировки и обогащения радиоэлектронного лома, плавки и электролиза, проведенные в промышленных условиях предприятия СКИФ-3 на площадках Российского научного центра "Прикладная химия" и механического завода им. Карла Либкнехта.
Изучение вещественного состава радиоэлектронного лома
В настоящее время отсутствует отечественная технология переработки бедных радиоэлектронных ломов. Покупка лицензии у западных компаний нецелесообразна ввиду несхожести законов о драгоценных металлах. Западные компании могут скупать радиоэлектронный лом у поставщиков, складировать и накапливать объем лома до величины, которая соответствует масштабу технологической линии. Получаемые драгоценные металлы являются собственностью производителя.
В нашей стране по условиям денежных расчетов с поставщиками лома каждая партия отходов каждого сдатчика независимо от ее размеров должна пройти полный технологический цикл опробования, включающий вскрытие посылок, проверку масс нетто и брутто, усреднение сырья по составу (механическое, пирометаллургическое, химическое) отбор головных проб, пробоотбор от побочных продуктов усреднения (шлаков, нерастворимых осадков, промывных вод и т.д.), шифрование, анализ, расшифровку проб и аттестацию результатов анализов, расчет количества драгоценных металлов в партии, их принятие на баланс предприятия и оформление всей учетно-расчетной документации.
После получения концентрированных по драгметаллам полупродуктов (например, металл Доре) концентраты сдаются на государственный рафинировочный завод, где после аффинажа металлы поступают в Гохран, а оплата за их стоимость отправляется обратной финансовой цепочкой вплоть до поставщика. Становится очевидным, что для успешной работы перерабатывающих предприятий каждая партия поставщика должна пройти отдельно от материалов других поставщиков весь технологический цикл.
Анализ литературы показал , что одним из возможных способов усреднения радиоэлектронного лома является его обжиг при температуре, обеспечивающей сжигание пластмасс, входящих в состав РЭЛ, после чего возможна плавка спека, получение анода с последующим электролизом.
Для изготовления пластмасс применяют синтетические смолы. Синтетические смолы, в зависимости от реакции их образования разделяют на полиме-ризованные и конденсированные. Различают также термопластичные и термореактивные смолы.
Термопластичные смолы могут многократно плавиться при повторном нагревании, не теряя пластических свойств, к ним относятся: поливинилаце-тат, полистирол, поливинилхлорид, продукты конденсации гликолеи с двухосновными карбоновими кислотами и др.
Термореактивные смолы - при нагревании образуют неплавкие продукты, к ним относятся феноло-альдегидные и мочевино-формальдегидные смолы, продукты конденсации глицерина с многоосновными кислотами и др.
Многие пластмассы состоят только из полимера, к ним относятся: поли-этилены, полистиролы, полиамидные смолы и т.д. Большинство пластмасс (фенопласты, амиопласты, древесные пластики и др.) помимо полимера (связующего) могут содержать: наполнители, пластификаторы, связывающие отверждающие и окрашивающие вещества, стабилизаторы и другие добавки. В электротехнике и электронике применяются следующие пластмассы: 1. Фенопласты- пластмассы на основе фенолоальдегидных смол. К фенопластам относятся: а) литые фенопласты - отвержденные смолы резольного типа, например бакелит, карболит, неолейкорит и др.; б) слоистые фенопласты - например прессованное изделие из ткани и резольной смолы, называется текстолит Фенол-альдегидные смолы получают конденсацией фенола, крезола, ксилола, алкилфенола с формальдегидом, фурфуролом. В присутствии основных катализаторов получают резольные (термореактивные) смолы, в присутствии кислых - новолачные (термопластичные смолы).
Технологические расчеты утилизации обжиговых газов
Все пластмассы в основном состоят из углерода, водорода и кислорода с замещением валентности добавками хлора, азота, фтора. Рассмотрим в качестве примера сжигание текстолита. Текстолит - трудновоспламеняющийся материал, является одной из составляющих электронного лома. Он состоит из прессованной хлопчатобумажной ткани, пропитанной искусственными резольными (формальдегидными) смолами. Морфологический состав радиотехнического текстолита: - хлопчатобумажная ткань - 40-60% (средняя - 50%) - резольная смола - 60-40% (средняя -50%) Брутто-формула хлопковой целлюлозы [СбН702(ОН)з]з, а резольной смолы - (Cg Н702)-m, где m - коэффициент соответствующий продуктам степени полимеризации. Согласно литературным данным при зольности текстолита 8% влажность составит 5%. Химический состав текстолита в пересчете на рабочую массу составит, %: Cp-55,4;Hp-5,8;OP-24,0;Sp-0,l;Np-I,7;Fp-8,0;Wp-5,0.
При сгорании 1 т/час текстолита образуется испарений влаги 0,05т/час и золы 0,08 т/час. При этом поступает на сжигание, т/час: С - 0,554; Н - 0,058; 0-0,24; S-0,001, N-0,017. Состав золы текстолита марки А, Б, Р по данным литературы, % : СаО -40,0; Na, К20 - 23,0; Mg О - 14,0; РпО10 - 9,0; Si02 - 8,0; Al 203 - 3,0; Fe203 -2,7;SO3-0,3. Для проведения экспериментов был выбран обжиг в герметичной камере без доступа воздуха, для этого была изготовлена из нержавеющей стали толщиной Змм коробка размером 100x150x70 мм с фланцевым креплением крышки. Крышка к коробке крепилась через асбестовую прокладку болтовыми соединениями. В торцовых поверхностях коробки были выполнены штуцерные отверстия, через которые осуществлялась продувка инертным газом (N2) содержимого реторты и отвод газовых продуктов процесса. В качестве испытываемых образцов применялись: 1. Очищенные от радиоэлементов плата, распиленные до размеров 20x20 мм. 2. Черные микросхемы с плат (в натуральную величину 6x12 мм) 3. Разъемы из текстолита (распилены до размеров 20x20 мм) 4. Разъемы из термореактивной пластмассы (распилены до размеров 20x20 мм) Эксперимент проводился следующим образом: в реторту загружалось 100 г испытываемого образца, закрывалось крышкой и помещалось в муфель. Содержимое продувалось азотом в течение 10 минут с расходом 0,05 л/мин. В течение всего опыта расход азота поддерживался на уровне 20-30 см3/мин. Отходящие газы щелочным раствором нейтрализовались. Шахта муфеля закрывалась кирпичом и асбестом. Подъем температуры регулировали в пределах 10-15С в минуту. По достижению 600С осуществлялась часовая выдержка, после чего отключалась печь и вынималась реторта. Во время охлаждения расход азота увеличивался до 0,2 л /мин. Результаты наблюдения представлены в таблице 3.2.
Главным отрицательным фактором проводимого процесса является очень сильный, резкий, неприятный запах, выделяющийся как из самого огарка, так и от оборудования, которое "пропиталось" этим запахом после первого же опыта.
Для исследования использовалась трубчатая вращающаяся печь непрерывного действия с косвенным электронагревом производительностью по шихте 0,5-3,0 кг/час. Печь состоит из металлического кожуха (длина 1040 мм, диаметр 400 мм), футерованного огнеупорным кирпичом. Нагревателями служат 6 силитовых стержней с длиной рабочей части 600 мм, питаемых от двух вариаторов напряжения РНО-250. Реактор (общая длина 1560 мм) представляет из себя трубу из нержавеющей стали с наружным диаметром 89 мм с футеровкой из фарфоровой трубы внутренним диаметром 73 мм. Реактор опирается на 4 ролика и снабжен приводом, состоящим из электромотора, редуктора и ременной передачи.
Для контроля температуры в реакционной зоне служит термопара в комплекте с переносным потенциометром, установленная внутри реактора. Предварительно была проведена корректировка ее показаний по непосредственным замерам температуры внутри реактора.
В печь вручную загружался радиоэлектронный скрап при соотношении: очищенные от радиоэлементов платы: черные микросхемы: разъемы из текстолита: разъемы из термопластичной смолы = 60:10:15:15.
Проведение данного эксперимента осуществлялось из предположения, что пластмасса до своего расплавления сгорит, что обеспечит освобождение металлических контактов. Это оказалось недостижимым, так как остается проблема резкого запаха, к тому же как только разъемы достигали зоны температуры «300С, разъемы из термопластичной пластмассы прилипали к внутренней поверхности вращающейся печи и закрывали проход всей массе электронного скрапа. Принудительная подача воздуха в печь, повышение температуры в зоне прилипания не привели к возможности обеспечения обжига.
Термореактивная пластмасса характеризуется также высокой вязкостью и прочностью. Характеристикой этих свойств является то, что при охлаждении в жидком азоте в течение 15 минут разъемы из термореактивной пластмассы разбивались на наковальне с применением десятикилограммового молотка, при этом разрушения разъемов не происходило. Учитывая то, что количество деталей, выполняемых из таких пластмасс, невелико и они хорошо режутся с помощью механического инструмента, целесообразным является их ручная разборка. Например, разрезка или разрубка разъемов по центральной оси приводит к освобождению металлических контактов от пластмассовой основы.
Номенклатура поступающего на переработку лома электронной промышленности охватывает все детали и узлы различных агрегатов и приборов, при изготовлении которых используются драгметаллы.
Основа изделия, содержащего драгметаллы, а соответственно и их лом, может быть изготовлена из пластмассы, керамики, стеклопластика, многослойного материала (ВаТіОз) и металла.
Поступающее с предприятий-сдатчиков сырье направляется на предварительную разборку. На этой стадии из электронно-вычислительных машин и другого электронного оборудования извлекаются узлы, содержащие драгметаллы. Они составляют около 10-15% общей массы ЭВМ. Материалы, не содержащие драгметаллы, направляют на извлечение цветных и черных металлов. Отработанный материал, содержащий драгметаллы (платы с печатным монтажом, штепсельные разъемы, провода и др.), сортируется для удаления золотых и серебряных проводов, позолоченных штырей боковых разъемов печатных плат и других деталей с высоким содержанием драгметаллов. Отобранные детали поступают непосредственно на участок аффинирования драгметаллов.
Опробование технологии получения концентрированного золота и серебра
Пробу золотой губки массой 10,10 г растворили в царской водке, упариванием с соляной кислотой избавились от азотной кислоты и высадили металлическое золото насыщенным раствором сульфата железа (И), приготовленным из растворенного в серной кислоте карбонильного железа. Осадок многократно отмыли кипячением с перегнанной НС1 (1:1), водой и растворили порошок золота в царской водке, приготовленной из перегнанных в кварцевой посуде кислот. Операцию осаждения и промывки повторили и отобрали пробу для эмиссионного анализа, который показал содержание золота на уровне 99,99%.
Для проведения материального баланса были объединены и взвешены остатки отобранных для анализа проб (1,39 г Аи) и золото с сожженных фильтров и электродов (0,48 г), безвозвратные потери составили 0,15 г, или 1,5% от переработанного материала. Такой высокий процент потерь объясняется небольшим количеством вовлеченного в переработку золота и затратами последнего на отлаживайте аналитических операций.
Слитки выделенного из контактов серебра растворили при нагревании в концентрированной азотной кислоте, раствор упарили, охладили и слили с выпавших кристаллов соли. Полученный осадок нитрата промыли перегнанной азотной кислотой, растворили в воде и соляной кислотой высадили металл в виде хлорида, декантированный маточный раствор использовали для отработки технологии рафинирования серебра электролизом.
Отстоявшийся в течение суток осадок хлористого серебра промыли азот 69 ной кислотой и водой, растворили в избытке водного аммиака и профильтровали. Фильтрат обработали избытком соляной кислоты до прекращения образования осадка. Последний промыли охлажденной водой и щелочной плавкой выделили металлическое серебро, которое протравили кипящей НС1, обмыли водой и переплавили с борной кислотой. Полученный слиток промыли горячей HCI (1:1), водой, растворили в горячей азотной кислоте и повторили весь цикл выделения серебра через хлорид. После плавки с флюсом и промывания соляной кислотой слиток дважды переплавлялся в тигле из пирографита с промежуточными операциями по очистке поверхности горячей соляной кислотой. После этого слиток раскатали в пластину, протравили ее поверхность горячей НС1 (1:1) и изготовили плоский катод для очистки серебра электролизом.
Металлическое серебро растворили в азотной кислоте, довели кислотность раствора до 1,3% по HNO3 и провели электролиз этого раствора с серебряным катодом. Операцию повторили, и полученный металл сплавили в тигле из пирографита в слиток массой 10,60 г. Анализ в трех независимых организациях показал, что массовая доля серебра в слитке не менее 99,99%.
Из большого количества работ по извлечению благородных металлов из полупродуктов нами для опробования был выбран способ электролиза в растворе медного купороса.
62 г металлических контактов из разъемов сплавили с бурой и отлили плоский слиток массой 58,53 г. Массовая доля золота и серебра составляет 3,25% и 3,1% соответственно. Часть слитка (52,42 г) подвергали электролизу в качестве анода в подкисленном серной кислотой растворе медного купороса, в результате чего 49,72 г материала анода растворилось. Образовавшийся шлам отделили от электролита и после дробного растворения в азотной кислоте и в царской водке выделили 1,50 г золота и 1,52 г серебра. После сжигания фильтров получили 0,11 г золота. Потери этого металла составили 0,6%; необратимые потери серебра- 1,2%. Установлено явление появления в растворе палладия (до 120 мг/л).
При электролизе медных анодов драгоценные металлы, содержащиеся в нем, концентрируются в шламе, который выпадает на дно электролизной ванны. Однако наблюдается значительный (до 50%) переход палладия в раствор электролита. Для перекрытия начала потерь палладия била выполнена данная работа.
Трудность извлечения палладия из электролитов обусловлена их сложным составом. Известны работы по сорбционно-экстракционной переработке растворов . Целью работы является получение чистых селей палладия и возвращение очищенного электролита в процесс. Для решения поставленной задачи нами использован процесс сорбции металлов на синтетическом ионообменном волокне АМПАН H/SO4. В качестве исходных растворов использовали два раствора: №1 - содержащий (г/л): палладия 0,755 и 200 серной кислоты; №2 - содержащий (г/л): палладия 0,4, меди 38,5, железа - 1,9 и 200 серной кислоты. Для подготовки сорбционной колонки взвешивали 1 грамм волокна АМПАН, помещали его в колонку диаметром 10 мм и замачивали волокно на 24 часа в воде.
Разработка технологии извлечения палладия из сернокислых растворов
Подачу раствора осуществляли снизу при помощи дозирующего насоса. В ходе экспериментов фиксировали объем пропущенного раствора. Пробы, отобранные через равные промежутки времени, атомно-адсорбционным методом анализировали на содержание палладия.
Результаты опытов показали, что палладий, сорбируемый на волокне, де-сорбируется раствором серной кислоты (200 г/л).
На основании результатов, полученных при изучении процессов сорбции -десорбции палладия на раствора №1, был проведен опыт по изучению поведения меди и железа в количествах, близких к содержанию их в электролите, при сорбции палладия на волокне. Опыты проведены по схеме, представленной на рис.4.2 (табл. 4.1-4.3), включающей в себя процесс сорбции палладия из раствора №2 на волокне, промывку палладия от меди и железа раствором 0,5М серной кислоты, десорбцию палладия раствором 200 г/л серной кислоты и промывку волокна водой (рис.4.3).
В качестве исходного сырья для плавок брались продукты обогащения полученные на обогатительном участке предприятия "СКИФ-3". Плавки осуществлялись в печи "Таммана" при температуре 1250-1450С в графито-шамотовых тиглях объемом 200 г (по меди). В таблице 5.1 представлены результаты лабораторных плавок различных концентратов и их смесей. Без осложнений расплавлялись концентраты, составы которых представлены в таблицах 3.14 и 3.16. Концентраты, состав которых представлен в таблице 3.15, требуют для расплавления температуру в интервале 1400-1450С. смеси этих материалов Л-4 и Л-8 требуют для расплавления температуру порядка 1300-1350С.
Промышленные плавки П-1, П-2, П-6, проведенные в индукционной печи с тиглем объемом 75 кг по меди, подтвердили возможность расплавления концентратов, когда на плавку подавался валовой состав обогащенных концентратов.
В процессе исследований выяснилось, что часть электронного лома расплавляется с большими потерями платины и палладия (концентраты из конденсаторов РЭЛ, табл. 3.14) . Механизм потерь был определен при добавлении на поверхность медной расплавленной ванны контактов с поверхностным напылением на них серебра и палладия (содержание палладия в контактах 8,0-8,5%). В этом случае медь с серебром выплавились, оставив на поверхности ванны палладиевую оболочку контактов. Попытка замешать палладий в ванну привела к разрушению оболочки. Часть палладия вылетела с поверхности тигля, не успев раствориться в медной ванне. Поэтому все последующие плавки проводились с покровным синтетическим шлаком (50% S1O2 + 50% соды).
Козырев, Владимир Васильевич

 Замок из костей в праге. Храм из костей. Церковь из костей
 Классификация ценных бумаг Классификация и виды ценных бумаг
 Как сделать магический маятник в домашних условиях
 Смотреть что такое "Хаксли, Джулиан" в других словарях Отрывок, характеризующий Хаксли, Джулиан